旋盤を導入・更新する際、「立旋盤と横旋盤、どちらを選べばよいか分からない」という相談は多く寄せられます。結論から言うと、両者は主軸(回転軸)の向きが異なるだけでなく、得意とするワークの形状、段取りのしやすさ、設置スペースまで大きく変わってきます。単純に「大は小を兼ねる」わけではなく、自社が扱う製品の形状と生産ロットに合わせて選ぶことが重要です。この記事では、立旋盤と横旋盤の基本構造から、選定時に確認すべきポイント、実際に起きがちな失敗まで、中古機械を検討している製造業の担当者向けに実務目線で整理します。
結論・要点
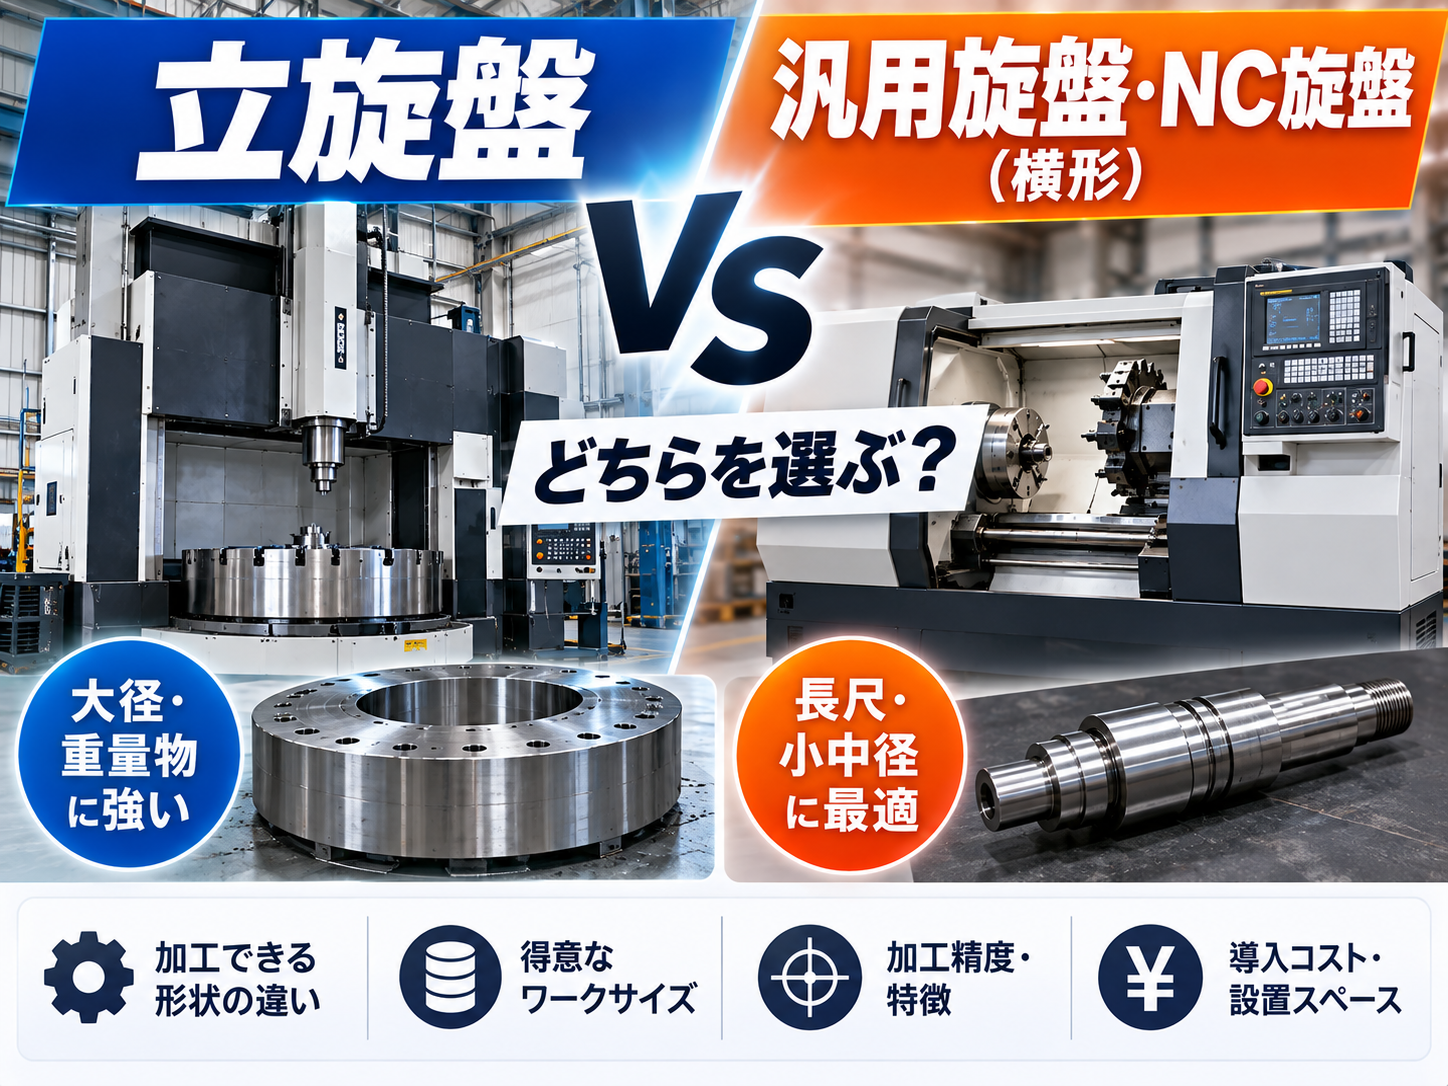
立旋盤は主軸が垂直(縦方向)に配置され、ワークをテーブル上に水平に寝かせて固定し、上から見て円盤状・リング状の大径・重量物を加工するのに適しています。一方、横旋盤は主軸が水平に配置され、チャックでワークを挟んで水平方向に回転させる、最も一般的な旋盤の形式です。長尺の軸物や比較的小〜中径の部品加工に向いています。選定の軸は「ワークの直径と重量」「長さと径のバランス」「段取り替えの頻度」の3点に集約されます。重量物で薄く大径のものが多いなら立旋盤、長尺軸物や多品種少量生産が中心なら横旋盤、という大枠をまず押さえておくと検討がスムーズです。
基礎説明
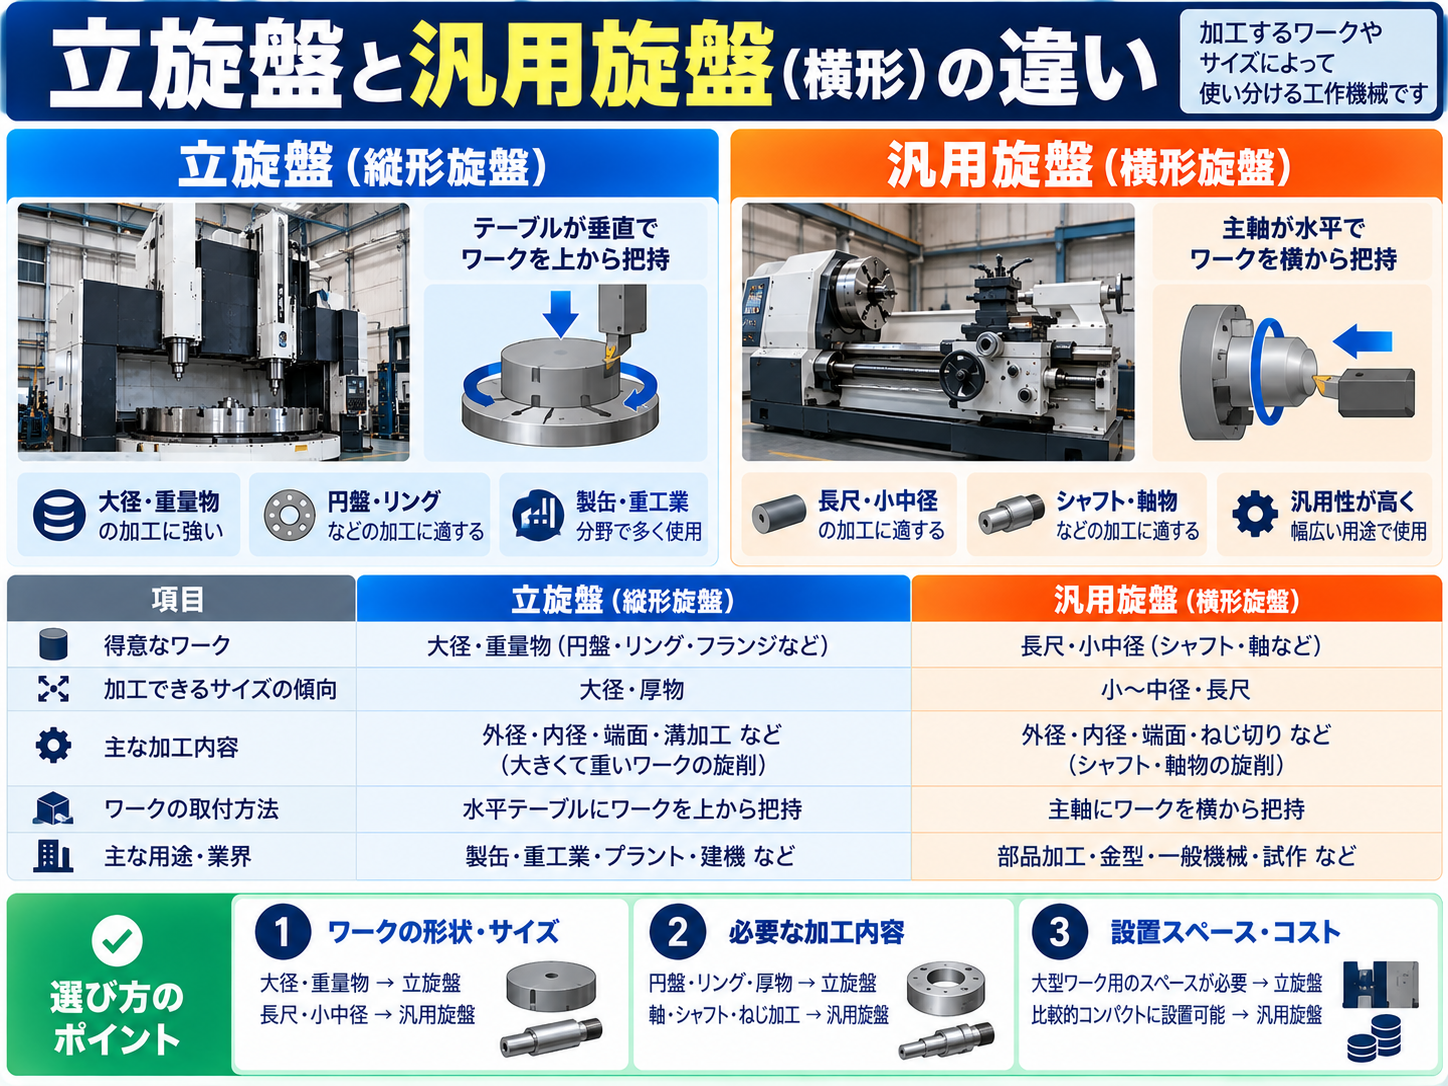
主軸の向きによる構造の違い
立旋盤(バーチカルレース、VTL)は、主軸が垂直方向に立っており、回転テーブル(面盤)の上にワークを水平に寝かせて固定します。重力の方向とワークの荷重方向が一致するため、大型・重量物をチャックやクランプで固定しやすく、加工中にワークが自重で垂れ下がったり変形したりするリスクが小さいのが特徴です。フランジ、ホイール、タービンケース、大型ベアリングのハウジングなど、直径が大きく厚みが比較的薄い部材の加工に向いています。刃物台はコラムに沿って上下・左右に移動し、外径・内径・端面の旋削が可能です。
横旋盤(一般的な汎用旋盤やNC旋盤の大半)は、主軸が水平に配置され、チャックでワークの一端を把握し、必要に応じて心押台やセンターで他端を支持しながら回転させます。ベッドに沿って刃物台が水平方向に移動するため、長尺の軸物や段付きシャフト、ねじ部品など、径に対して長さがある部品の加工に適しています。構造がシンプルで汎用性が高く、工場内での設置台数も横旋盤の方が圧倒的に多いのが実情です。
加工できるワーク形状の違い
立旋盤は大径・重量物の端面加工や外径旋削、中ぐり加工を得意とし、ワークの自重を利用して安定した加工ができます。一方で、長尺の細い軸物を立旋盤で加工しようとすると、ワークを垂直に立てて保持する形になり、振れや撓みの管理が難しくなるため不向きです。逆に横旋盤で非常に大径で重い円盤状の部材を加工しようとすると、チャックへの負荷や主軸のたわみ、ワークの脱落リスクが高まり、安全面でも適していません。
段取りと搬入のしやすさ
立旋盤はテーブルにワークをクレーンなどで吊り込んで設置することが多く、重量物の搬入設備(天井クレーンなど)が前提になります。横旋盤はチャックへの把握が主体のため、比較的小型のワークであれば人力やフォークリフトでの段取りも可能です。工場の搬入動線やクレーン能力も、どちらの機種を選ぶかに直結する要素です。
関連用語の整理
「正面旋盤」は横旋盤の一種で、大径・短尺のワークに特化した構造を持ち、立旋盤と役割が重なる部分もあります。「NC立旋盤」「CNC横旋盤」はそれぞれに数値制御が組み込まれたもので、加工プログラムによる自動化が可能です。中古市場では、立旋盤はテーブル径(面盤の直径)、横旋盤は振り(加工できる最大径)と主軸中心高さがスペックの基準として表記されることが一般的です。
選び方・チェックポイント
選定にあたっては、まず自社が扱うワークの形状傾向を洗い出すことが出発点になります。直径と長さの比率、重量、加工内容(外径中心か内径中心か)を整理したうえで、以下の観点を照らし合わせます。
| 比較項目 | 立旋盤 | 横旋盤 |
|---|---|---|
| 得意なワーク形状 | 大径・薄厚・円盤状 | 長尺・軸物・段付き |
| 主軸の向き | 垂直 | 水平 |
| ワーク固定方法 | テーブル面盤にクランプ | チャック把握(心押台併用) |
| 搬入・段取り | クレーン前提が多い | フォークリフト・人力も可 |
| 設置スペース | 高さ方向が必要 | 奥行き方向が必要 |
| 中古市場での台数 | 比較的少ない | 多い |
中古機械を検討する際は、スペック表だけでなく主軸やテーブル・チャックの摩耗状態、ガイド面の精度、電気系統の年式も必ず確認します。特に立旋盤は面盤やクランプ機構の摩耗が加工精度に直結しやすいため、実機確認または詳細な点検記録の提示を求めることをおすすめします。横旋盤はチャックの把握力や主軸の振れ精度、心押台の芯出し状態がチェックポイントです。また、どちらの機種も設置に必要な基礎工事や電源容量(三相電源の仕様)が異なる場合があるため、搬入前に建屋条件と合わせて確認しておく必要があります。
さらに、将来的な製品形状の変化も見込んで選定することが望ましいです。現在は長尺軸物中心でも、将来大径フランジ加工の内製化を検討しているなら、立旋盤の導入タイミングを前倒しで検討する価値があります。逆に、立旋盤を導入しても稼働率が上がらない場合、汎用性の高い横旋盤との併用や外注との使い分けを再検討することも実務上は多く見られます。
よくある失敗
失敗例1:ワーク形状に合わない機種を導入してしまう 大径フランジ加工が増えてきたタイミングで、既存の横旋盤の振り寸法を無理に拡張しようとして専用治具を多用し、結果的に段取り時間が増大してしまうケースがあります。原因は、短期的なコスト比較だけで機種選定を行い、将来の生産品目の変化を織り込まなかったことにあります。回避策としては、過去数年の加工実績データを分析し、ワークの径・長さ分布を可視化したうえで機種選定を行うことです。
失敗例2:設置スペース・搬入経路を確認せずに契約してしまう 立旋盤は高さ方向の寸法が大きくなる傾向があり、天井高や梁の位置を確認しないまま購入を決めてしまい、搬入直前に設置不可が判明するトラブルが発生することがあります。横旋盤でも長尺ベッドタイプは奥行き寸法が想定以上になる場合があります。回避策は、契約前に必ず建屋の搬入口寸法・天井高・床荷重・クレーン能力を実測し、機械本体だけでなく付帯設備(制御盤、油圧ユニットなど)の設置スペースも含めて検討することです。
失敗例3:中古機の精度確認を省略してしまう 価格や納期を優先し、面盤やチャックの摩耗確認、主軸の振れ測定を省略して購入した結果、納品後に加工精度が出ずクレームにつながるケースがあります。中古機は稼働年数や使用環境によって同じ型式でも状態が大きく異なるため、可能な限り実機確認や試し加工、精度検査成績書の提示を依頼することが望ましいです。
FAQ
Q1. 立旋盤と正面旋盤は同じものですか?
正面旋盤は横旋盤の一種で、主軸は水平ですが大径・短尺のワークに特化した構造を持ちます。立旋盤は主軸が垂直で、テーブル上にワークを寝かせて固定する点が根本的に異なります。見た目や用途が似ている部分もありますが、構造上の分類としては別物として扱われます。選定時には「主軸の向き」と「ワーク固定方式」の2点で区別すると混同を避けられます。
Q2. 中古の立旋盤は横旋盤より高額になりやすいですか?
一概には言えませんが、立旋盤は横旋盤に比べて市場に出回る台数が少なく、大型機が多いため、同クラスの横旋盤と比較して流通価格帯が高めになる傾向が見られます。ただし年式や状態、付属機能によって幅があるため、複数台の見積もりを比較し、相場感を把握したうえで判断することをおすすめします。
Q3. 横旋盤で大径ワークを無理に加工することは可能ですか?
振り寸法の範囲内であれば加工自体は可能ですが、ワークが重い場合はチャックへの負荷や主軸のたわみ、安全上のリスクが高まります。無理な加工は工具寿命の低下や精度不良、最悪の場合は事故につながる恐れがあるため、ワークの重量・径がメーカー指定の許容範囲内かを必ず確認し、超える場合は立旋盤の導入や外注を検討すべきです。
Q4. 立旋盤と横旋盤を併用している工場はありますか?
製品群が多岐にわたる工場では、軸物加工用の横旋盤と大径部品加工用の立旋盤を併用しているケースは珍しくありません。それぞれの得意分野を明確に分担させることで、治具の工夫や段取り時間の増大を避け、加工品質と生産効率の両立を図ることができます。導入台数のバランスは過去の加工実績データをもとに検討するとよいでしょう。
まとめ
立旋盤と横旋盤の違いは、主軸の向きとそれに伴うワーク固定方式の違いに集約されます。大径・重量物で薄い形状なら立旋盤、長尺軸物や多品種少量生産なら横旋盤が基本の判断軸です。中古機械を検討する際は、スペック表だけでなく摩耗状態や搬入条件、将来の加工品目の変化まで含めて総合的に判断することが、導入後の後悔を避けるポイントになります。自社の加工実績データを整理したうえで、複数の候補機を比較検討することをおすすめします。