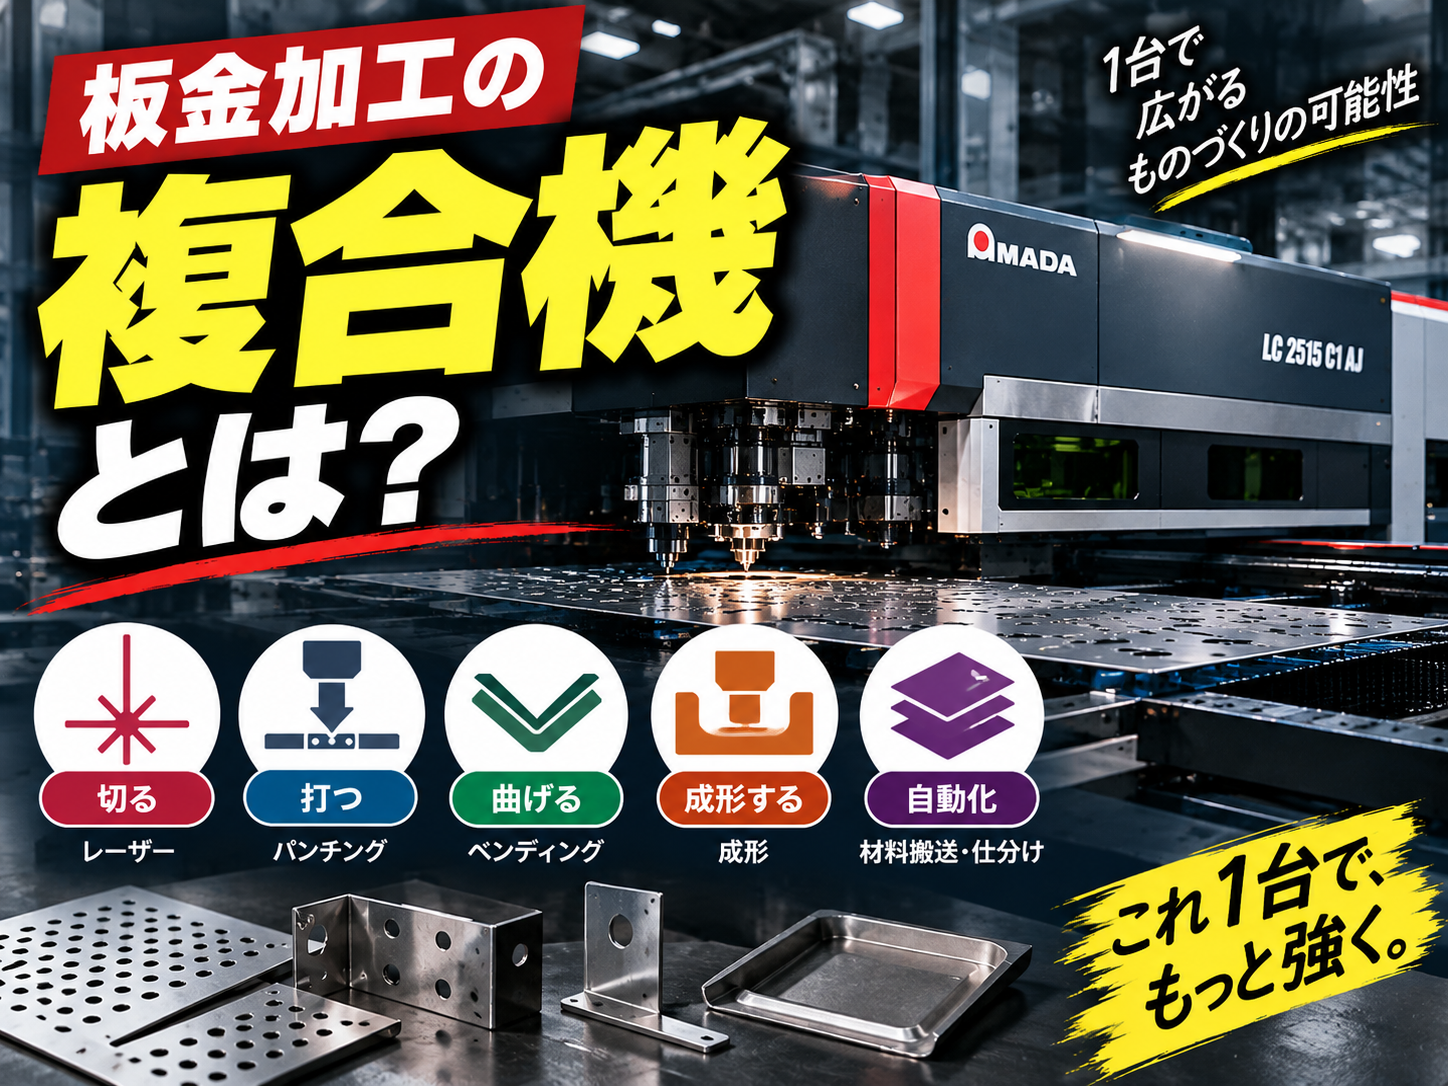
板金加工の現場では、抜き加工・切断・曲げなど複数の工程を経て製品が完成します。これらの工程を1台の設備で完結させる、あるいは大幅に集約できるのが「板金複合機」です。工程数を減らせる分だけ段取り替えや搬送の手間が省け、多品種少量生産の効率化につながる設備として、板金加工業や金属加工業の設備投資で注目されてきました。ただし複合機は単機能機に比べて構造が複雑で、選定を誤ると「結局あまり使いこなせなかった」という失敗にもつながりやすい設備です。本記事では、板金複合機の基本的な仕組みから種類、選び方のポイント、よくある失敗までを整理して解説します。
結論・要点
板金複合機とは、パンチング(打ち抜き)加工とレーザー加工、あるいはパンチングとシャーリング(せん断)加工など、性質の異なる複数の加工を1台の機械に組み込んだ設備の総称です。代表的なのはタレットパンチプレスとレーザー加工機を一体化した「パンチ・レーザー複合機」で、複雑な形状の抜き加工はタレット金型で、外形の自由曲線切断はレーザーで対応するという役割分担ができます。単機能機を複数台並べるより設置面積と搬送工数を抑えられる一方、機械単価や保守コストは高くなりやすく、稼働率をどう確保するかが導入判断の中心になります。
基礎説明
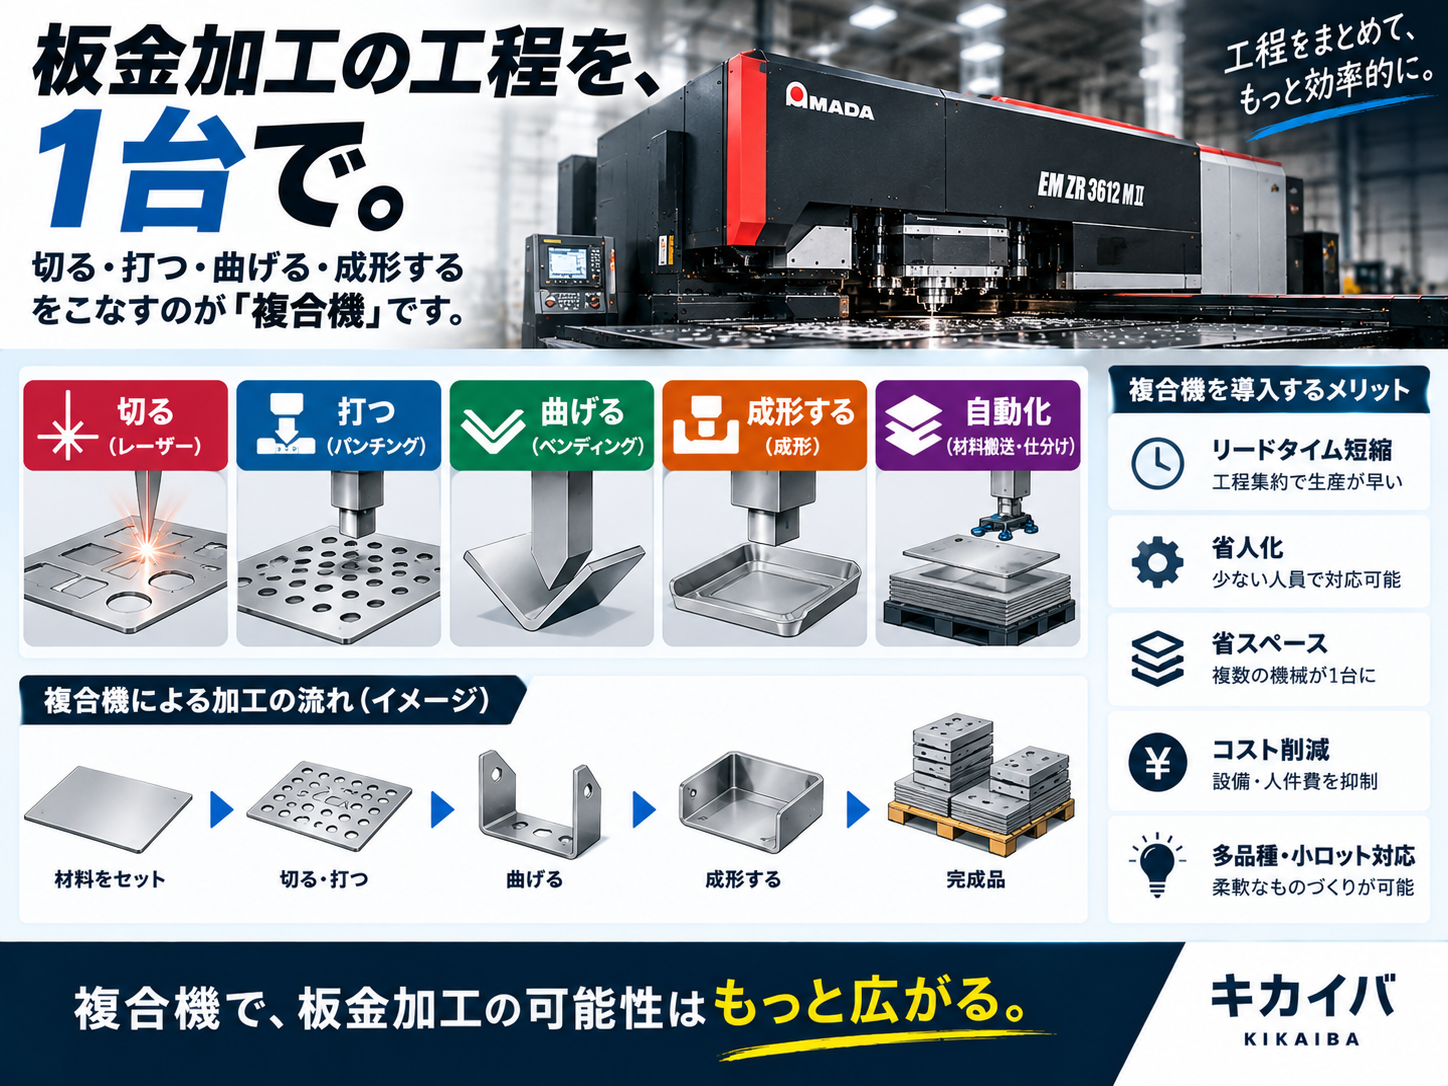 板金複合機の代表的な構成は、大きく分けて2つの加工方式を組み合わせたものです。
パンチ・レーザー複合機は、タレットパンチプレスの金型加工とレーザー加工を1台のテーブル上、あるいは前後工程として連続的に処理できる機械です。金型で対応できるバーリングやルーバー、エンボスなどの成形加工はパンチング側で行い、複雑な外形線や大径の穴、板厚に応じた切断条件が必要な部分はレーザー側で処理する、という使い分けが可能です。金型交換の手間を減らしつつ、レーザーだけでは難しい成形加工もこなせる点が特徴です。
パンチ・シャー複合機は、タレットパンチプレスとシャーリング(直線せん断)機構を組み合わせたタイプで、抜き加工後にそのまま製品を切り離せるため、後工程のシャーリング機への搬送を省略できます。比較的シンプルな矩形部品の量産に向いた構成です。
このほか、板金加工ライン全体を指して「複合ライン」「自動化ライン」と呼ぶケースもありますが、狭義の板金複合機は1台の機体に複数の加工ユニットを搭載した設備を指すのが一般的です。
複合機を理解する上で押さえておきたい関連用語もあります。「タレット」は複数の金型をセットできる回転式の金型ホルダーで、パンチング加工の心臓部にあたります。「自動金型交換(ATC)」は加工プログラムに応じて金型を自動で入れ替える機構で、複合機では段取り時間短縮に直結します。「ネスティング」は1枚の材料板からどう部品を配置して歩留まりよく取るかを計算する工程で、複合機ではパンチとレーザーそれぞれの得意領域を踏まえたネスティングが求められるため、専用CAD/CAMソフトの使いこなしも重要になります。
また複合機は、単機能機に比べてプログラミングの難易度が上がる点も基礎知識として押さえておきたいところです。パンチとレーザーそれぞれの最適な加工順序、干渉チェック、金型とレーザーヘッドの動作エリアの兼ね合いなど、考慮すべき要素が単機能機より多くなります。導入企業側にある程度のプログラム習熟が求められる、あるいはメーカーのサポート体制に依存する部分が大きい設備と言えます。
選び方・チェックポイント
中古で板金複合機を検討する際は、単機能機以上に「自社の加工内容に対して本当に複合機能が必要か」を見極めることが出発点になります。パンチングだけで完結する製品が大半であれば、複合機の高いポテンシャルを持て余す可能性があります。逆に成形加工と自由曲線切断が混在する製品群を扱っているなら、複合機による工程集約のメリットは大きくなります。
中古機選定時に確認したい主なポイントを整理します。
| チェック項目 | 確認する内容 |
|---|---|
| 加工方式の組み合わせ | パンチ・レーザー型かパンチ・シャー型か、自社の製品構成に合うか |
| レーザー発振器の種類 | ファイバーかCO2か、発振器の稼働時間と交換履歴 |
| タレット金型の保有状況 | 必要な金型がセットで付属するか、追加購入コストの見込み |
| ATC(自動金型交換)機能 | 搭載の有無と、故障時の修理対応可否 |
| 制御装置・CAM互換性 | 自社のCAD/CAMや既存機と同系統の制御か |
| 稼働時間・使用年数 | 総稼働時間、レーザーヘッドやタレット軸受の摩耗状況 |
特にレーザー発振器は消耗部品であり、交換時期が近い場合は追加費用の見積もりを事前に取っておくことが大切です。またATCなど自動化機構が多いほど機械は高機能になりますが、その分だけ故障箇所も増えるため、部品供給が終了していないか、保守を依頼できる業者が存在するかも合わせて確認しておく必要があります。中古機は展示品や現役稼働機からの入れ替えなど背景が様々なので、現地確認では実際に空運転・試し加工をさせてもらい、金型交換やレーザー切断の動作を目視で確認することをおすすめします。
よくある失敗
失敗例1:単機能機で十分な用途に複合機を導入し、投資回収が長引いた。複合機は単機能機より価格が高くなる傾向があり、稼働率が低いまま運用すると投資回収期間が想定より延びます。導入前に、実際にどの程度の割合で複合加工(パンチとレーザーの両方が必要な製品)が発生するかを社内の受注データで確認しておくことが回避策になります。
失敗例2:付属金型がイメージと異なり追加購入が発生した。中古複合機は前所有者の製品仕様に合わせた金型セットで販売されることが多く、自社の製品形状に必要な金型が含まれていないケースがあります。購入前に必要な金型リストを整理し、付属品リストと照合しておくことで、想定外の追加費用を防げます。
失敗例3:オペレーターの教育コストを見込んでいなかった。複合機はプログラミングの自由度が高い分、操作習熟に時間がかかります。単機能機からの入れ替えの場合、現場のオペレーターが複合機特有のネスティングや干渉チェックに慣れるまで、当初想定していた生産性に届かない期間が発生することがあります。メーカーや販売店の操作研修の有無、マニュアル・サポート体制の充実度を事前に確認しておくことが重要です。
FAQ
板金複合機と単機能機(パンチプレス単体、レーザー単体)はどちらを選ぶべきですか?
扱う製品の加工内容によります。成形加工と自由曲線切断が混在する製品が一定量あるなら複合機の集約効果が出やすく、逆にどちらかの加工に偏っているなら単機能機を複数台用意する方がコストと稼働率のバランスが取りやすい場合があります。自社の受注実績から加工パターンを整理してから判断することをおすすめします。
中古の板金複合機は新品に比べてどの程度価格が抑えられますか?
機種や年式、付属金型の有無によって幅があり、一概な割合は言えません。中古機は個体差が大きいため、稼働時間や消耗部品の交換履歴を確認したうえで、複数台を比較検討することが現実的な進め方になります。
レーザーとパンチの両方を頻繁に使わない場合、複合機は不向きですか?
必ずしも不向きとは限りませんが、複合機の投資効果を最大化しにくいのは事実です。稀にしか複合加工が発生しない場合は、単機能機と外注の組み合わせで対応した方がトータルコストを抑えられるケースもあるため、稼働計画とあわせて検討する価値があります。
複合機の導入でオペレーターの人数は減らせますか?
工程集約によって搬送や段取り替えの手間は減らせますが、プログラミングや金型管理など複合機特有の作業が増えるため、単純に人員削減につながるとは限りません。既存オペレーターのスキルセットと教育体制を踏まえて検討することが必要です。
まとめ
板金複合機は、パンチングとレーザー加工など性質の異なる加工を1台に集約し、工程間の搬送や段取り替えを減らせる設備です。一方で機械価格や保守コストが高くなりやすく、プログラミングの難易度も上がるため、自社の製品構成に本当に合っているかの見極めが欠かせません。中古機を検討する際は、加工方式の組み合わせ、付属金型、消耗部品の状態、制御装置の互換性を具体的に確認し、現地での試し加工まで行った上で判断することをおすすめします。