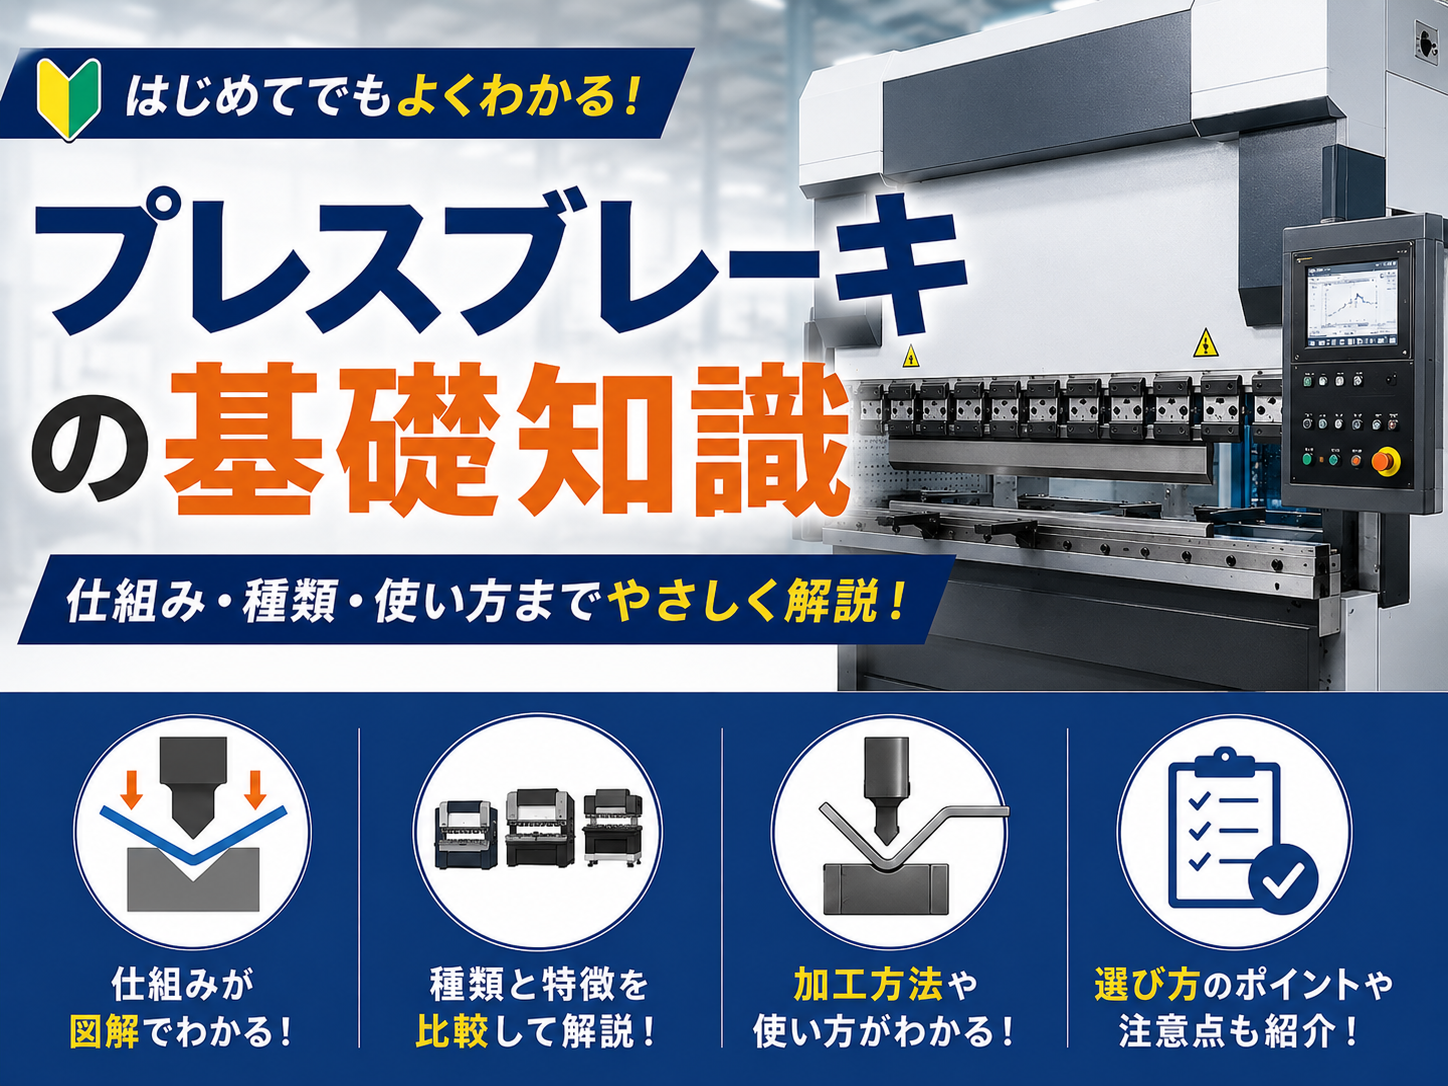
金属加工の現場で「プレスブレーキとは何か」と聞かれたら、板金を押し曲げてL字やU字などの形状に成形する専用機械だと答えられます。板金加工工場や機械加工の付帯工程を持つ製造業では、切断後の板材を折り曲げて筐体や部品を作る工程が必須であり、その主役となるのがプレスブレーキです。近年は中古市場でも需要が高く、初めて導入を検討する担当者にとっては油圧式・サーボ式の違いや精度の見方など、判断材料が不足しがちです。本記事では基礎知識から選び方、よくある失敗まで、実務目線で解説していきます。
結論・要点
プレスブレーキは、上部の金型(パンチ)と下部の金型(ダイ)の間に金属板を挟み込み、圧力をかけて折り曲げる機械です。加工したい板厚・板幅・材質によって必要なトン数(曲げ能力)と機長(ベッド長さ)が決まり、これを誤ると加工不良や機械の過負荷につながります。中古機選定では、駆動方式(油圧・サーボ・機械式)、バックゲージの制御方式、金型の互換性、そして実際の曲げ精度を必ず確認することが重要です。単に「大きくて安い」機械を選ぶと、後工程での修正作業が増え、結果的にコストが膨らむケースが少なくありません。
基礎説明
プレスブレーキの基本構造
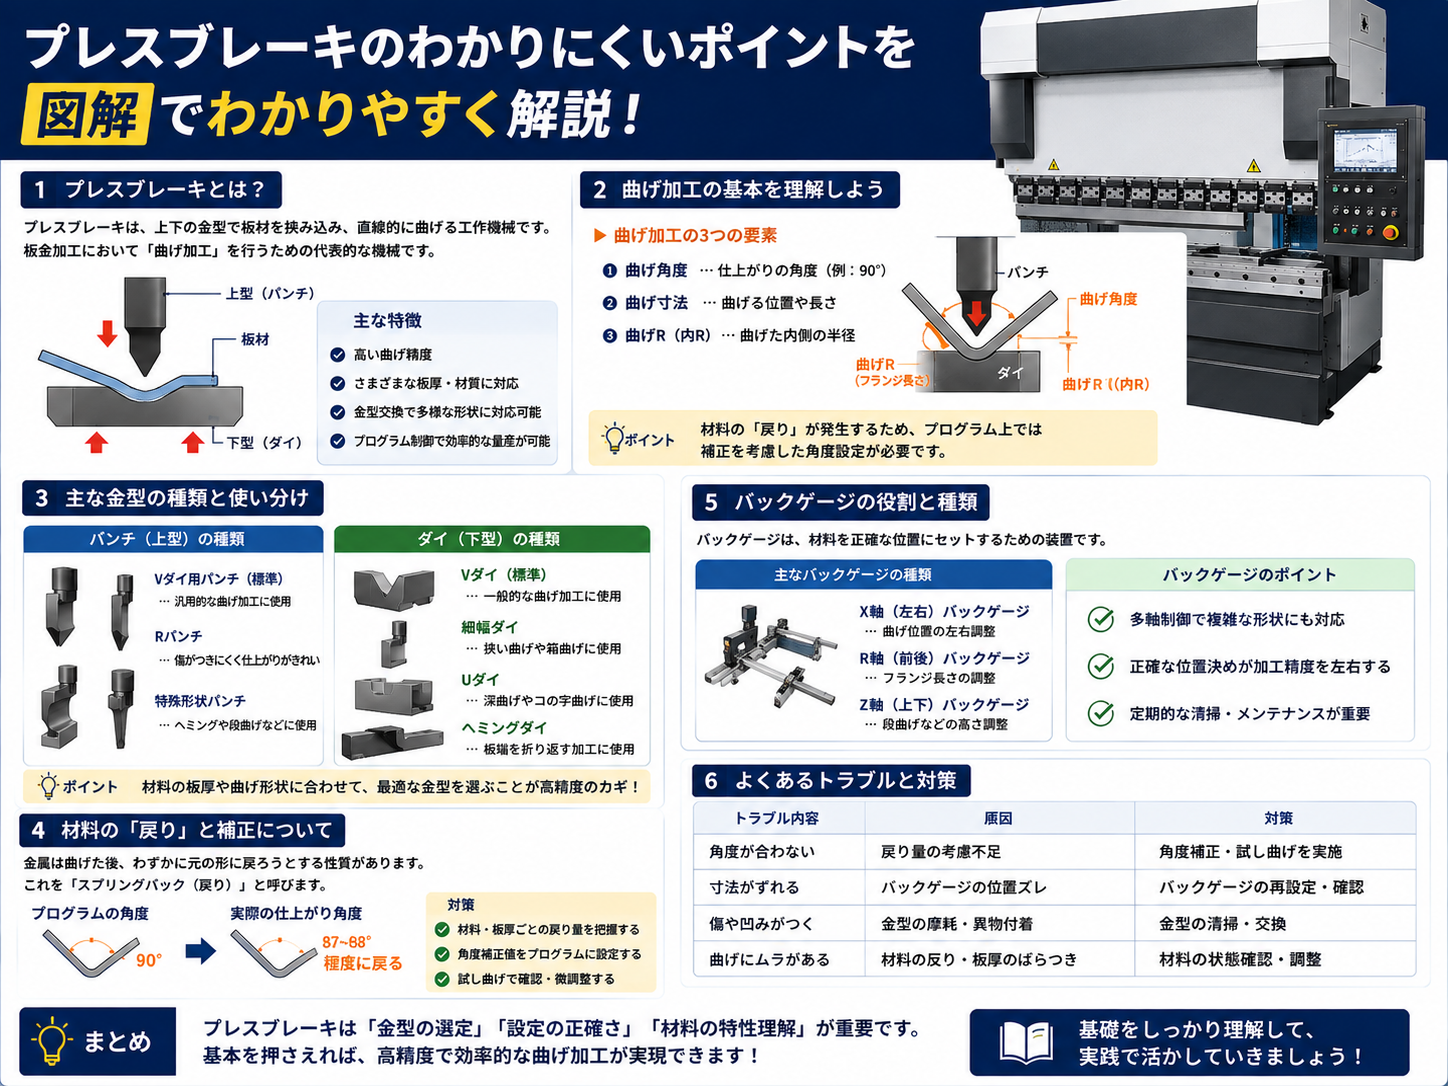
プレスブレーキは、フレーム、上部テーブル(ラム)、下部テーブル(ベッド)、油圧またはサーボによる駆動機構、そして曲げ角度や位置を決めるバックゲージ装置から構成されます。板材をベッドとラムの間にセットし、位置決めのためにバックゲージへ板の端を当てて奥行きを固定します。その後ラムが下降し、パンチとダイの間で板材が押し曲げられて目的の角度に成形されます。曲げ加工は「V曲げ」と呼ばれる方式が一般的で、V字型のダイに板を落とし込みながら角度を作ります。
駆動方式の違い
駆動方式には主に油圧式、サーボ油圧式、電動サーボ式があります。油圧式は油圧シリンダーでラムを動かす方式で、構造が比較的シンプルで中古市場でも台数が多く、価格帯も選びやすいのが特徴です。ただし油温変化による精度の微妙な変動や、油圧ユニットの経年劣化に注意が必要です。サーボ油圧式は油圧とサーボモーターを組み合わせ、応答性とエネルギー効率を高めた方式で、近年の主流になっています。電動サーボ式はモーターとボールネジなどで直接ラムを駆動する方式で、油を使わないためクリーンで精度も安定しやすい一方、対応トン数のレンジや中古市場での流通量に制約が出ることがあります。
バックゲージと制御方式
バックゲージは板材の位置決めを行う装置で、手動式、NC制御、CNC制御などのレベルがあります。手動式は目盛りを見ながら人がゲージを動かす方式で、単純な形状や小ロットには向きますが、段取り替えの都度時間がかかります。NC・CNC制御のバックゲージは、加工プログラムに沿って自動で位置を移動させるため、複数工程の曲げ加工や多品種少量生産で作業効率が大きく変わります。中古機を検討する際は、このバックゲージの軸数(前後だけでなく上下・左右に動く機種もある)も重要な比較ポイントです。
金型(パンチ・ダイ)の種類
金型は曲げ形状や板厚によって使い分けます。ダイのV溝幅は板厚の6〜8倍程度が目安とされ、溝幅が合わないと割れや外観不良の原因になります。パンチにも標準型、ゴースネック型(深い箱曲げ用)など複数の形状があり、機械本体だけでなく金型の保有状況や互換性も導入時に確認すべきポイントです。
選び方・チェックポイント
中古プレスブレーキを選定する際は、まず自社で加工する板厚・板幅・材質から必要トン数と機長を逆算します。トン数が不足すると加工できない、または機械に過負荷がかかり精度低下や故障の原因になります。逆に過大なトン数の機械は初期コストや設置スペース、電力設備の負担が増えるため、余裕を持ちすぎない選定も大切です。
| チェック項目 | 確認内容 |
|---|---|
| 曲げ能力(トン数) | 自社加工の最大板厚・板幅に対応できるか |
| 機長(ベッド長さ) | 最大加工幅に余裕があるか |
| 駆動方式 | 油圧・サーボ油圧・電動サーボの違いと保守性 |
| バックゲージ | 手動かNC/CNCか、軸数と可動範囲 |
| 金型の有無・互換性 | 付属金型の種類、追加購入のしやすさ |
| 曲げ精度 | 試し曲げでの角度誤差、平行度 |
| 稼働時間・整備履歴 | 使用年数、オーバーホール歴、油圧系のメンテ状況 |
特に曲げ精度は、カタログスペックだけでなく実機での試し曲げ結果を確認することが望ましいです。同じ角度で複数枚を曲げて角度のばらつきを見ることで、機械のコンディションがある程度判断できます。また、油圧式の場合は油漏れやシリンダーの動作音、異常な振動がないかも現地確認時にチェックすべき項目です。バックゲージのセンサー類やNC装置の動作確認も、実際にプログラムを動かして位置決めの再現性を見ておくと安心です。
よくある失敗
一つ目の失敗例は、必要トン数を板厚だけで判断し、材質(引張強度)を考慮せずに機械を選んでしまうケースです。同じ板厚でもステンレスや高張力鋼はアルミや軟鋼より必要トン数が大きくなるため、想定していた材料が実は加工できない、あるいは機械に過度な負荷をかけてしまうことがあります。導入前に加工予定材質のリストを整理し、必要トン数を余裕を持って算出することが回避策になります。
二つ目は、金型が本体に付属していない、または自社の加工形状に合わない金型しか付いていない中古機を購入してしまう失敗です。金型は別途購入すると納期や追加コストが発生するため、購入前に付属金型の種類・本数・互換性を必ず確認し、不足分の調達コストも見積もりに含めておく必要があります。
三つ目は、バックゲージやNC装置の動作確認を省略し、搬入後に制御系の不具合が発覚するケースです。中古機は展示品や長期保管品も多く、制御装置の経年劣化やバッテリー切れによるデータ消失などが起こり得ます。現地確認時に実際にプログラムを動かし、位置決めの再現性やエラー表示の有無を確認しておくことでトラブルを未然に防げます。
FAQ
プレスブレーキとシャーリング機の違いは何ですか
プレスブレーキは板材を折り曲げて成形する機械で、シャーリング機は板材を直線的に切断する機械です。板金加工の工程では、まずシャーリングで材料を切り出し、その後プレスブレーキで曲げ加工を行う流れが一般的です。両者は目的が異なるため、加工工程全体を見て必要な機械を判断する必要があります。
中古プレスブレーキの適正な導入価格はどう判断すればよいですか
価格はトン数、機長、駆動方式、製造年、付属金型の有無によって大きく変動します。特定の相場を一概に示すことは難しいため、同条件(トン数・機長・年式)の複数の中古機を比較し、稼働時間や整備履歴も含めて総合的に判断することが実務的な進め方です。
サーボ式と油圧式、どちらを選ぶべきですか
多品種少量生産で頻繁に段取り替えを行う場合、応答性やエネルギー効率に優れるサーボ油圧式が有利な場合が多いです。一方、大量の同一形状加工が中心で、初期コストを抑えたい場合は油圧式でも十分対応できることがあります。自社の加工ロットや品種の傾向を踏まえて選定するのが現実的です。
曲げ精度はどのように確認すればよいですか
実機での試し曲げが最も確実な確認方法です。同じ設定で複数枚を曲げ、角度計や治具を使って角度のばらつきを測定します。また平行度についても、板の長手方向で角度差が出ていないかを確認することで、機械のコンディションをより正確に把握できます。
まとめ
プレスブレーキは板金加工における折り曲げ工程の中核を担う機械であり、駆動方式・トン数・バックゲージの制御方式・金型の互換性など、確認すべき項目が多岐にわたります。中古機を選ぶ際は、自社の加工材質・板厚・板幅から必要スペックを逆算し、実機での試し曲げや制御系の動作確認を怠らないことが、導入後のトラブルを防ぐ最も実務的な方法です。カタログ値だけに頼らず、現地確認と加工実績の両面から判断することをおすすめします。