中古工作機械を検討していると「NC旋盤とマシニングセンタ、結局どちらを買えばいいのか」という疑問に必ず突き当たります。結論から言うと、両者は加工対象の形状で使い分けるべき機械であり、どちらが優れているという話ではありません。丸物(軸物・円筒形状)を削るならNC旋盤、箱物・板物や複雑な立体形状を削るならマシニングセンタというのが基本の考え方です。本記事では、この2つの機械の構造的な違いから、中古機を選ぶ際に確認すべき実務ポイント、複合機との関係まで、購入検討者が知っておくべき内容を整理します。
結論・要点
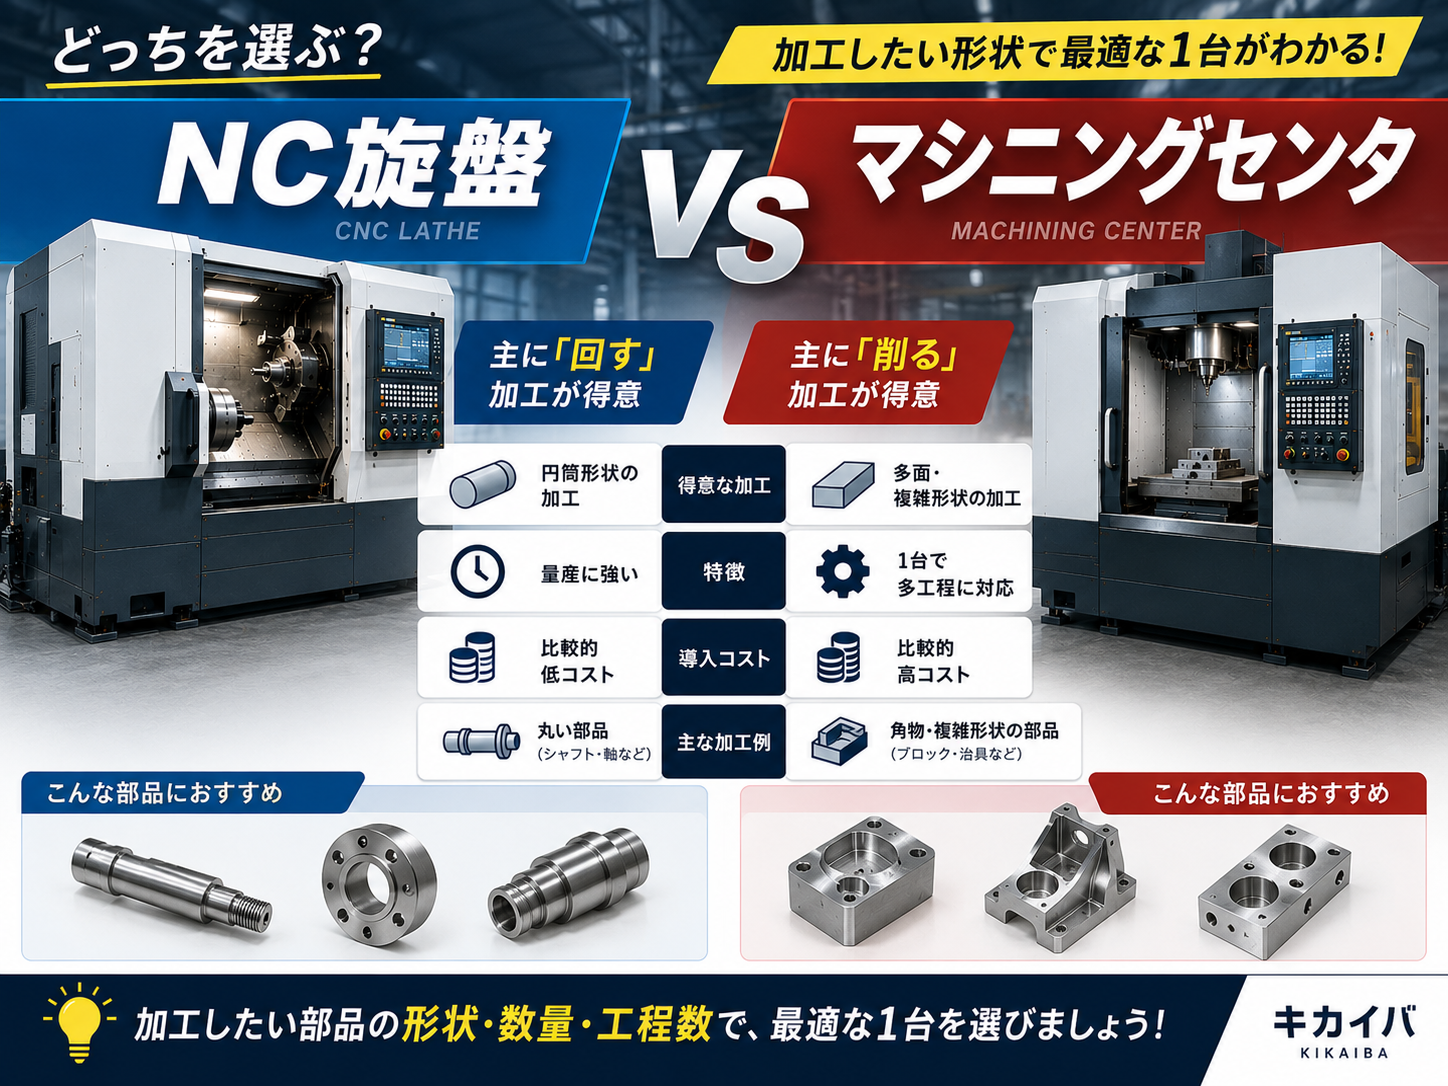
NC旋盤は「ワーク(材料)が回転し、刃物が固定的に動く」ことで円筒・円錐形状を削り出す機械です。一方マシニングセンタは「刃物(工具)が回転し、ワークは固定またはテーブル移動する」ことで平面・穴・溝・自由曲面など多様な形状を加工します。この回転の主従関係の違いが、両機械のすべての設計思想を決めています。加工したい部品の形状が丸物中心ならNC旋盤、角物や複雑形状ならマシニングセンタというのが選定の第一基準です。中古機を探す際は、まず自社の主力製品図面を見て「回転体か非回転体か」を確認することから始めるとよいでしょう。
基礎説明
NC旋盤の仕組みと特徴
NC旋盤は主軸にチャックでワークを固定し、高速回転させながらバイト(切削工具)を当てて外径・内径・端面・ねじ切りなどを行います。工具は基本的にX軸(径方向)とZ軸(軸方向)の2軸で動き、シンプルな構造ゆえに剛性が高く、円筒形状の加工精度を出しやすいのが特徴です。近年はタレット式で複数工具を切り替えながら連続加工する機種が主流で、ガイドブッシュ付きのスイス型自動旋盤のように細径・長尺の部品に特化したタイプもあります。棒材供給機を組み合わせれば無人連続運転も可能で、量産部品との相性が良い機械です。
マシニングセンタの仕組みと特徴
マシニングセンタは主軸に取り付けた工具(エンドミル、ドリル、タップなど)を回転させ、テーブル上に固定したワークに対してX・Y・Zの3軸、さらに機種によってはA軸・B軸を加えた4軸・5軸で相対移動しながら加工します。ATC(自動工具交換装置)を備えており、1回の段取りで穴あけ・面削り・タップ立てなど複数工程をこなせる点が最大の強みです。テーブル形状によって立形(垂直主軸)と横形(水平主軸)に分かれ、立形は汎用性、横形は箱物の多面加工や量産精度に優れます。
加工できる形状の違い
NC旋盤は軸対称形状、つまり回転させれば同じ断面が続く形状の加工に特化しています。シャフト、ブッシュ、フランジなどが代表例です。一方マシニングセンタは非対称・非回転形状、つまり平面、段差、ポケット、斜め穴、3次元曲面など、旋盤では原理的に削れない形状を担当します。金型のキャビティやハウジング部品の加工はマシニングセンタでなければ対応できません。
複合加工機という選択肢
近年は「複合加工機(ターニングセンタ)」と呼ばれる、旋盤機能とミーリング機能を1台に統合した機械も普及しています。主軸回転しながらミリング加工用の回転工具ユニットを備え、丸物に対してキー溝や偏心穴などの二次加工を1台で完結できます。ただし価格が高く、中古市場での流通台数もNC旋盤・マシニングセンタ単体機に比べて少ない傾向があるため、初めて中古機を導入する企業がいきなり複合機を選ぶのはハードルが高い場合があります。
選び方・チェックポイント
中古機を選定する際は、まず自社が作る部品の形状比率を棚卸しすることが出発点です。丸物が7割を占めるならNC旋盤中心の設備投資が合理的ですし、箱物・金型部品が中心ならマシニングセンタを優先すべきです。両方混在する場合は、外注や2台体制での使い分けも検討材料になります。
| 比較項目 | NC旋盤 | マシニングセンタ |
|---|---|---|
| 得意な形状 | 円筒・軸対称形状 | 平面・箱物・自由曲面 |
| 工具の動き | 固定的(ワークが回転) | 回転(工具が主役) |
| 基本軸数 | 2軸(X・Z)中心 | 3〜5軸 |
| 工具交換 | タレット式が主流 | ATCで自動交換 |
| 量産向き用途 | 棒材加工の連続運転 | 多品種少量の段取り替え加工 |
| 代表的な加工物 | シャフト、ブッシュ、フランジ | 金型、ハウジング、ブラケット |
中古機を見に行く際は、以下の点を現地でチェックすると失敗が減ります。まず主軸の回転精度とベアリングの異音の有無、次にボールねじやリニアガイドのバックラッシュ量、そして稼働年数と総運転時間(アワーメーター)です。NC旋盤ではチャックの把握力低下やタレットの割り出し精度、マシニングセンタではATCの工具交換動作の安定性とテーブルの水平度を重点的に確認しましょう。制御装置(ファナック、三菱電機、シーメンスなど)の世代が古すぎると、加工プログラムの互換性やメンテナンス部品の入手性で不利になることもあるため、導入前に自社が扱えるNCの種類かどうかも確認が必要です。
よくある失敗
1つ目の失敗は「今作っている部品だけを基準に機種を決めてしまう」ことです。現状は丸物中心でもNC旋盤だけを導入した結果、将来的に箱物部品の受注が増えてマシニングセンタが必要になり、結局2度手間の設備投資になるケースがあります。回避策としては、直近だけでなく中期的な受注見込みや取引先からの引き合い傾向も踏まえて機種選定することです。
2つ目の失敗は「軸数や工具本数の見落とし」です。マシニングセンタを中古で購入したものの、実際にはATCの工具本数が少なく、複雑な部品加工で工具交換の段取り替えが頻発して生産性が上がらなかった、という声もあります。事前に自社で使う工具構成をリストアップし、必要本数を満たすATC容量があるかを確認することが重要です。
3つ目の失敗は「旋盤とマシニングの役割を混同して過剰投資する」ことです。丸物の一部にわずかな平面加工が必要というだけで高額な複合加工機を選んでしまい、実際にはNC旋盤とマシニングセンタを2台体制にした方が投資対効果が高かった、というケースもあります。加工内容の頻度や工程数を具体的に見積もったうえで、複合機が本当に必要かを判断することが失敗回避につながります。
FAQ
NC旋盤とマシニングセンタ、どちらを先に導入すべきですか?
自社の主力製品が丸物か箱物かで決まります。丸物中心ならNC旋盤、箱物や金型部品が中心ならマシニングセンタが優先です。判断がつかない場合は、現在外注に出している加工の内容を洗い出し、どちらの形状加工が多いかを基準にすると実務的です。
複合加工機を買えば1台で済みますか?
理論上は旋盤とミーリングの両方をこなせますが、価格が高く中古流通量も限られます。加工内容が単純な二次加工程度であれば、NC旋盤とマシニングセンタを別々に持つ方がコスト効率が良い場合も多いため、加工工程を具体的に洗い出してから判断することをおすすめします。
中古のNC旋盤・マシニングセンタは何年落ちまで実用的ですか?
年式だけで一律に判断するのは難しく、稼働時間やメンテナンス履歴の方が重要です。定期的に主軸オイルやボールねじの点検整備がされてきた機械であれば、10年以上前の機種でも実用十分なケースがあります。現地確認時に整備記録の有無を売主に確認しましょう。
NCの制御装置は機種によって操作が大きく変わりますか?
ファナック、三菱電機、シーメンスなど主要メーカー間で画面構成や操作体系は異なります。オペレーターが使い慣れた制御装置と異なる機種を導入すると、教育コストや加工プログラムの移植作業が発生するため、社内の技術者が対応可能な制御装置かどうかを事前に確認することが大切です。
まとめ
NC旋盤とマシニングセンタの違いは、突き詰めれば「ワークが回るか、工具が回るか」という一点に集約されます。この違いが加工できる形状、得意な工程、そして中古機選定時に確認すべきポイントすべてに影響します。自社の製品形状を丸物・箱物の比率で棚卸しし、中期的な受注動向も踏まえたうえで、どちらの機械を優先導入すべきかを判断することが、中古機購入で失敗しないための第一歩です。複合加工機という選択肢もありますが、投資額が大きいため、まずは単機能機での役割分担が可能かを検討することをおすすめします。