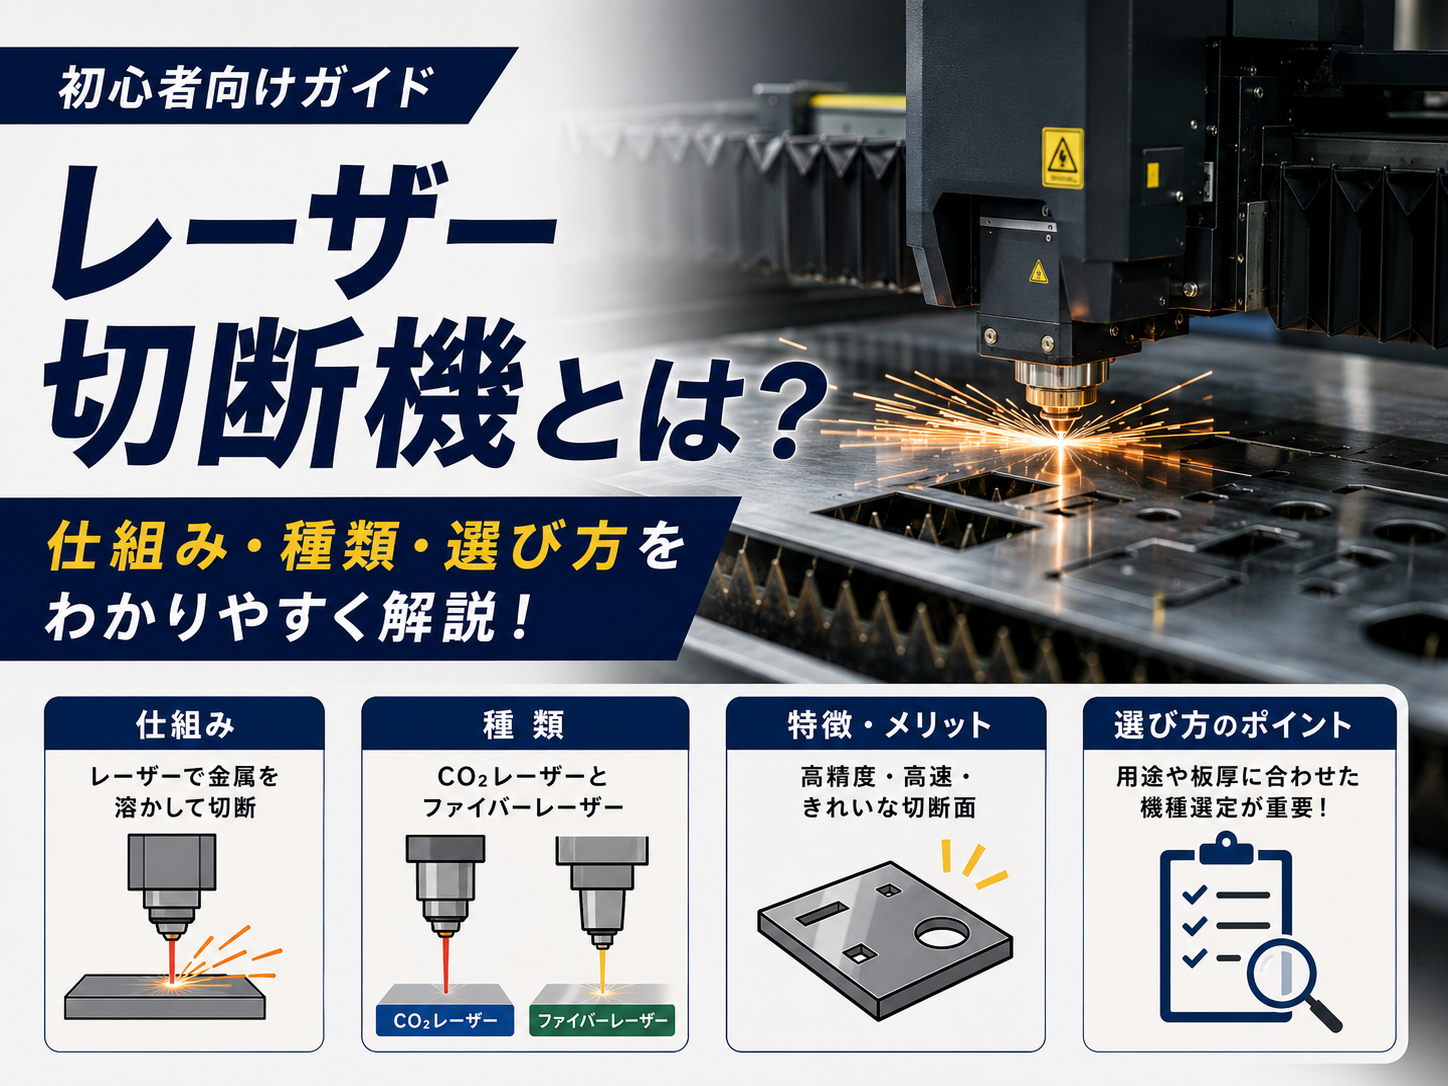
金属加工の現場で「レーザー加工機とは何か」を正しく理解しないまま導入を検討すると、板厚や材質によって加工できない、ランニングコストが想定以上にかかるといった失敗につながります。レーザー加工機は、集光したレーザー光のエネルギーで材料を溶融・蒸発させて切断や穴あけを行う設備で、タレットパンチプレスやプレスブレーキと並んで板金加工工程の中核を担います。近年はファイバーレーザー方式の普及により、薄板から中厚板まで幅広く対応できる機種が増え、中古市場でも取引が活発になっています。本記事では、レーザー加工機の仕組みと種類、選び方のポイント、よくある失敗を製造業の設備担当者向けに整理します。
結論・要点
レーザー加工機とは、レーザー光を材料表面に集光し、熱エネルギーで切断・溶接・マーキングなどを行う工作機械です。方式はCO2レーザー、ファイバーレーザー、YAGレーザーの3種類が主流で、現在の板金加工用途ではファイバーレーザーが主流になっています。選定時は「加工したい材質」「板厚範囲」「必要な生産数」を明確にした上で、出力(kW)、加工エリア、ランニングコスト、アシストガスの供給方式を比較することが重要です。中古機を検討する場合は発振器の消耗状態と保守部品の入手性が特に重要なチェックポイントになります。
基礎説明
レーザー加工の基本原理
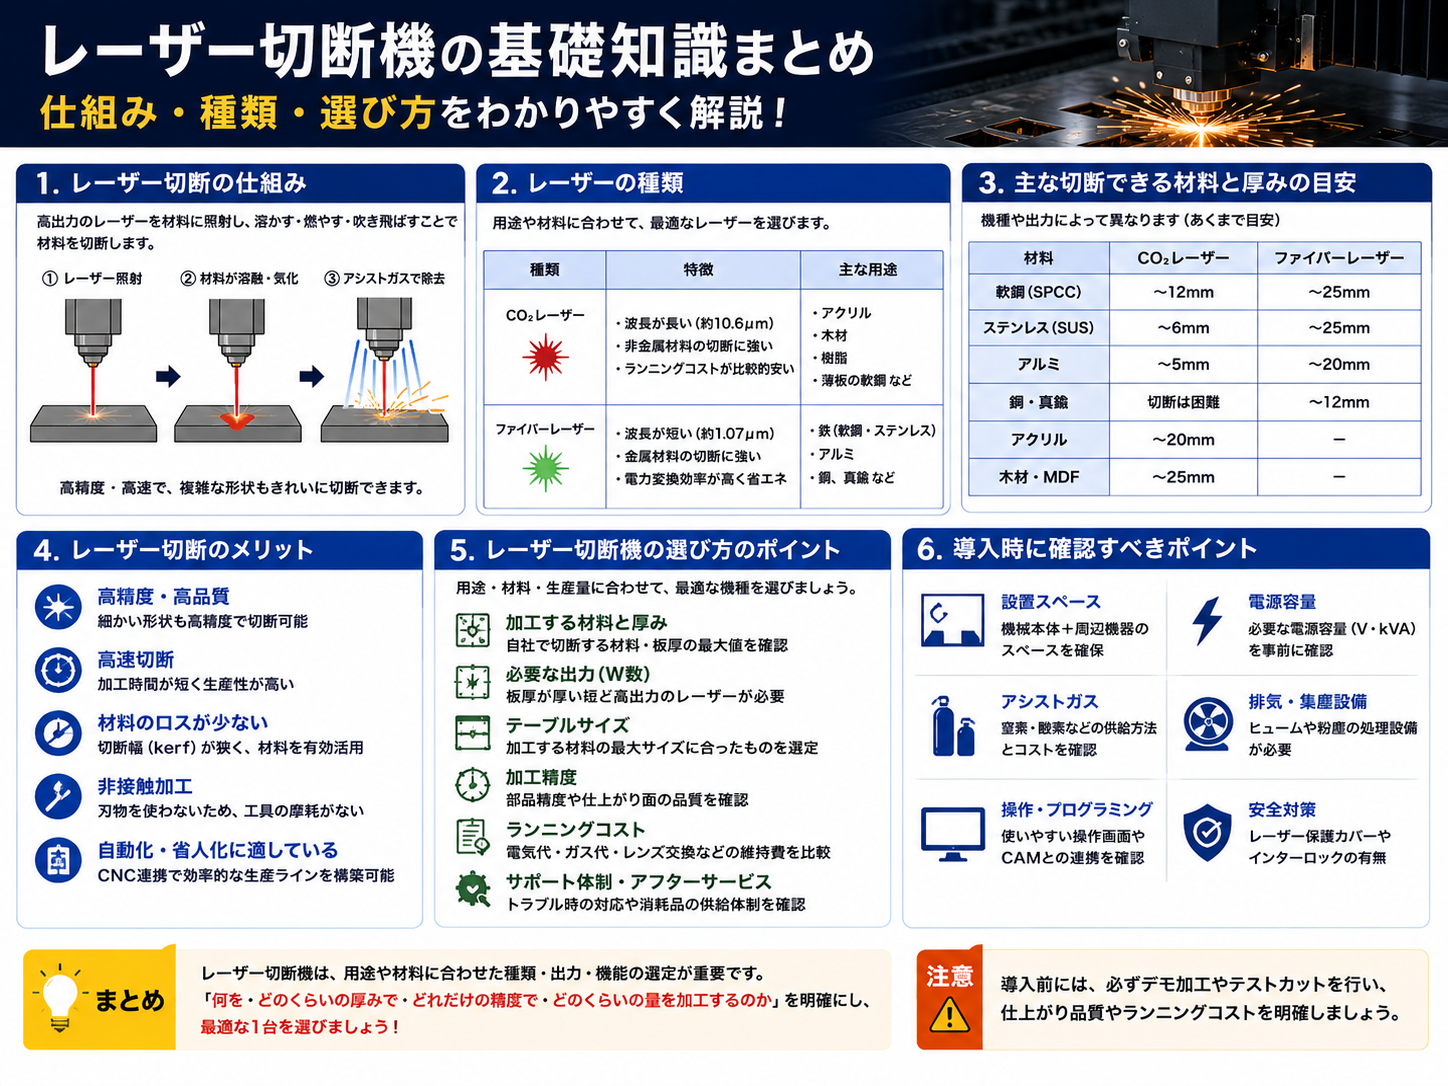
レーザー加工機は、発振器で生成したレーザー光を光ファイバーやミラーで伝送し、加工ヘッド内のレンズで集光して材料に照射します。集光点はミクロン単位まで絞られ、非常に高いエネルギー密度が生まれるため、材料を局所的に溶融・蒸発させて切断できます。切断部にはアシストガス(酸素、窒素、空気など)を吹き付けて溶融物を吹き飛ばし、切断面を仕上げます。酸素を使う場合は酸化反応の熱も利用できるため厚板の切断speedが上がりますが、切断面が酸化して変色する点は考慮が必要です。窒素を使う場合は非酸化の綺麗な切断面が得られますが、ガスコストが高くなる傾向があります。
レーザー方式の違い
CO2レーザーは炭酸ガスを媒体とし、比較的安価で厚板加工にも実績がありますが、光路にミラーを多用するため定期的な光学系メンテナンスが必要です。ファイバーレーザーは光ファイバー自体を発振媒体とし、CO2レーザーに比べて電力効率が高く、薄板〜中厚板の加工速度が速いことが特長です。近年新設される加工機の多くはファイバー方式に置き換わっています。YAGレーザーは主に溶接やマーキング、微細加工用途で使われ、板金の主力切断機としてはあまり使われません。
加工できる材質と板厚の目安
レーザー加工機は鉄鋼(SPCC、SS400など)、ステンレス、アルミニウムなど幅広い金属材料に対応しますが、材質によって適したレーザー方式や出力が異なります。アルミや銅、真鍮など光の反射率が高い材料は、レーザー光を吸収しにくく加工が難しい場合があり、機種によっては加工対象外とされることもあります。板厚については、機種の出力(kW数)によって対応範囲が大きく変わるため、カタログスペックの「最大切断板厚」は特定条件下の参考値であることを理解しておく必要があります。
関連する周辺装置
レーザー加工機には、材料を自動で供給・搬出するパレットチェンジャーや、切断後の製品を仕分けるシステムが付帯することがあります。また、集塵機や排煙装置は作業環境や安全面で欠かせない設備です。中古機を導入する際はこれら周辺装置の有無や状態も含めて総合的に判断する必要があります。
選び方・チェックポイント
レーザー加工機を選定する際は、自社が加工する材質・板厚・生産量に対して機種のスペックが適合しているかを具体的に確認することが基本です。カタログの最大板厚だけを見て導入すると、実際の量産条件では速度が出ず生産性が想定を下回るケースがあります。以下のポイントを比較検討すると判断しやすくなります。
| チェック項目 | 確認すべき内容 |
|---|---|
| レーザー方式 | CO2かファイバーか、既存設備との親和性 |
| 出力(kW) | 主要加工材質・板厚に対して余裕があるか |
| 加工エリア | 使用する材料サイズに対応しているか |
| アシストガス方式 | 酸素・窒素の切替可否、ガス供給設備の要否 |
| 発振器の使用年数 | 消耗品としての交換履歴・残寿命 |
| 制御装置の対応年数 | メーカーサポート期限、部品供給の可否 |
特にファイバーレーザーの発振器は消耗部品であり、使用時間に応じて出力が低下していきます。中古機を検討する際は、発振器の稼働時間や交換履歴を売り手に確認し、可能であれば実機での切断デモを見せてもらうことが望ましいです。また、レーザー加工機は精密な光学調整が必要な設備のため、搬入後の据付・光軸調整を行えるメーカーやメンテナンス業者が近隣にいるかも導入前に確認しておくべき点です。ランニングコストについては、電気代に加えてアシストガス代、集塵機のフィルター交換費用なども含めて試算すると実際の運用コストが見えてきます。
よくある失敗
1つ目によくある失敗は、カタログ上の最大切断板厚だけを見て機種を選び、実際の量産条件で加工速度が出ずに生産計画が狂うケースです。原因は、カタログスペックが特定のガス条件・材質での参考値であることを理解しないまま導入判断をしてしまう点にあります。回避策としては、事前に自社で扱う代表的な材質・板厚のサンプルを用意し、実機でのデモ切断を依頼して実際の加工時間を確認することです。
2つ目の失敗は、中古のレーザー加工機を導入した後に発振器の出力低下が判明し、想定していた加工品質が得られなくなるケースです。原因は発振器の使用時間や消耗状態を十分に確認せずに購入してしまうことにあります。回避策として、購入前に発振器の稼働時間データの開示を求め、可能であれば出力測定結果を確認することが重要です。
3つ目の失敗は、アシストガスの供給設備を導入コストに含めずに予算を組んでしまい、窒素ボンベや配管工事の追加費用が後から発生するケースです。特に窒素切断を多用する場合、ガス消費量が想定以上に多く、ランニングコストが利益を圧迫することもあります。回避策は、導入前にガス供給方式(ボンベか液化窒素タンクか)とその設置コスト・月額コストを含めて総予算を試算しておくことです。
FAQ
レーザー加工機とプレスブレーキ・タレットパンチプレスの違いは何ですか?
レーザー加工機は熱エネルギーで材料を切断・穴あけする設備で、複雑な形状の輪郭切断や自由な穴あけに強みがあります。一方、プレスブレーキは金型による曲げ加工、タレットパンチプレスは金型を使った打ち抜き加工が主な用途です。多くの板金加工工程ではレーザー加工機で切断・穴あけを行った後、プレスブレーキで曲げ加工を行う流れが一般的で、互いに補完し合う設備といえます。
レーザー加工機の導入にはどのくらいの設置スペースが必要ですか?
必要スペースは機種の加工エリアや周辺装置の有無によって大きく異なります。本体だけでなく、集塵機、アシストガスのボンベやタンク、原点位置を確保するための搬入出スペースも考慮する必要があります。導入前にメーカーや販売店に設置レイアウト図の提示を依頼し、実際の工場レイアウトと照らし合わせて確認することをおすすめします。
中古のレーザー加工機はどの程度の年式まで実用に耐えますか?
年式だけで実用性を判断するのは難しく、発振器や光学系の消耗状態、制御装置のメーカーサポート状況によって実用可否が変わります。特に制御装置やソフトウェアのサポートが終了している機種は、故障時の修理対応や部品調達に支障が出る可能性があるため、年式に加えてサポート状況を必ず確認する必要があります。
レーザー加工機の運用にはどのような資格や教育が必要ですか?
レーザー加工機は労働安全衛生法上、特別教育の対象となる場合があり、事業者は作業者に対して適切な教育を実施する義務があります。具体的な教育内容や必要性は機種や出力によって異なるため、導入時にメーカーや所轄の労働基準監督署に確認し、自社の運用体制に組み込むことが重要です。
まとめ
レーザー加工機とは、レーザー光の熱エネルギーで材料を切断・加工する設備であり、CO2、ファイバー、YAGといった方式の違いによって得意とする材質・板厚・用途が異なります。導入検討時はカタログスペックだけでなく、自社の加工条件に即した実機デモや、発振器の消耗状態、アシストガス供給設備を含めたトータルコストを確認することが失敗を避けるポイントです。中古機を選ぶ際は年式だけでなくメーカーサポートの状況も含めて総合的に判断し、自社の生産計画に合った一台を選定してください。